Koji čimbenici najviše utječu na kvalitetu u procesu vrućeg kovanja?
Rezultati kvalitete u procesu vrućeg kovanja rezultat su usko povezanog lanca čimbenika, od temperature na kojoj se gredica zagrijava do načina na koji rastaljena struktura zrna teče kroz kalup. Vruće kovanje deformira metal iznad temperature rekristalizacije, stoga se čak i male varijacije u upravljanju toplinom, kemiji materijala ili dizajnu kalupa mogu proširiti u pukotine, dimenzijsko pomicanje ili nedosljedna mehanička svojstva. Ovaj članak ističe glavne elemente u određivanju je li kovani komad u skladu sa specifikacijama ili nije u skladu s propisima.
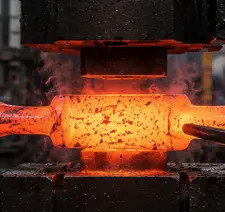
Koja je temperatura najbolja za visokokvalitetni proces vrućeg kovanja?
Optimalni rasponi temperature kovanja
Većina ugljičnih i legiranih čelika kuje se između 1100° i 1250°C, što je dovoljno nisko da metal ostane dovoljno kovkim za tečenje bez jakog stvaranja zrna. Održavanje temperature unutar ovog raspona tijekom cijelog procesa vrućeg kovanja smanjuje silu potrebnu za oblikovanje gredice, a istovremeno zadržava finu, pravilnu strukturu zrna koja gotovom dijelu daje čvrstoću i žilavost.
Rizici pregrijavanja i nedovoljnog zagrijavanja
Materijal izgara ili prekomjerno oksidira od dodatne topline, slabeći granice zrna i uzrokujući pucanje površine pod tlakom. Suprotno tome, nedovoljno punjenje povećava naprezanje tečenja i može dovesti do djelomičnog punjenja kalupa ili unutarnjih pukotina. Potrebno je precizno upravljati i pratiti temperaturu peći tijekom cijelog procesa vrućeg kovanja kako bi se spriječili oba ekstrema i održala dosljedna kvaliteta dijela.
Ujednačenost temperature po cijeloj gredici
Čak i ako je prosječna temperatura ispravna, neravnomjerno zagrijavanje cijele gredice može uzrokovati lakše savijanje jednog dijela od drugog, što rezultira savijanjem ili lokaliziranom koncentracijom naprezanja. Indukcijski sustavi zagrijavanja koriste usku zonsku kontrolu kako bi stvari bile ravnomjerne, tako da svako područje obratka reagira predvidljivo dok prolazi kroz svaki korak oblikovanja.
Kako svojstva materijala i dizajn kalupa utječu na kvalitetu kovanja?
Sastav legure i obradivost u vrućem stanju
Kemijski sastav materijala utječe na njegovu sposobnost oblikovanja na povišenoj temperaturi. Legure s uravnoteženim udjelom ugljika, mangana i elemenata u tragovima često daju vrhunsku obradivost na vrućem mjestu s manjom vjerojatnošću vrućeg kratkog kovanja ili krhkosti. Odabir klase koja je prikladna za zahtjeve dijela, ali ipak pogodna za oblikovanje na povišenoj temperaturi, temeljni je korak u svakom uspješnom procesu vrućeg kovanja.
Geometrija kalupa i ispunjavanje šupljina
Dizajn utječe na protok metala u kutove, rebra i tanke dijelove tijekom oblikovanja. Nagle promjene u loše izgrađenim šupljinama mogu zadržati zrak, ograničiti protok ili uzrokovati lokalizirano preopterećenje koje smanjuje vijek trajanja kalupa. Pomoću softvera za simulaciju protoka, inženjeri mogu prilagoditi geometriju prije rezanja čelika kako bi jamčili potpuno ispunjavanje šupljine i dosljedan oblik dijela iz serije u seriju.
Materijal matrice i postupci predgrijavanja
Sam kalup za kovanje mora biti sposoban izdržati ponovljene toplinske i mehaničke cikluse. Stoga se koristi kaljeni alatni čelik, a kalupi se prethodno zagrijavaju prije proizvodnje kako bi se smanjio toplinski udar i povećao vijek trajanja alata. Pravilno predgrijavanje kalupa također stabilizira temperaturnu razliku između kalupa i obratka, što omogućuje predvidljiviji tok metala tijekom procesa vrućeg kovanja.
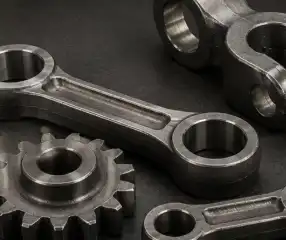
Podmazivanje, protok materijala i brzina hlađenja kod vrućeg kovanja
Odabir pravog maziva
Podmazivanje smanjuje trenje između matrice i obratka, omogućujući poboljšani protok metala i štiteći površine matrice od prekomjernog trošenja. Uobičajene mogućnosti uključuju maziva na bazi grafita i topiva u vodi, odabrana ovisno o brzini oblikovanja, materijalu matrice i posebnim potrebama predmeta koji se izrađuje u procesu vrućeg kovanja.
Kontroliranje smjera protoka materijala
To usmjerava tok zrna unutar prirodnih kontura dijela, čime ga ojačava protiv naprezanja kojima će biti izložen tijekom rada. Dobar dizajn alata osigurava da metal teče duž putova opterećenja, a ne preko njih. Iz tog razloga, analiza smjera toka smatra se temeljnim aspektom kvalitete, a ne naknadnom mišlju tijekom planiranja proizvodnje.
Brzina hlađenja i obrada nakon kovanja
Brzina hlađenja nakon oblikovanja komponente određuje konačnu tvrdoću, veličinu zrna i razinu zaostalog naprezanja. Nekontrolirano ili neravnomjerno hlađenje može dovesti do savijanja ili mikrostrukturne nepravilnosti; stoga mnogi proizvođači koriste kontrolirano hlađenje ili naknadnu toplinsku obradu kako bi zadržali mehanička svojstva koja se očekuju od dobro izvedenog procesa toplog kovanja.
Što uzrokuje pukotine, preklapanja i druge nedostatke vrućeg kovanja?
Površinsko pucanje uslijed toplinskog naprezanja
Ako se temperatura mijenja prebrzo ili neravnomjerno, nastaju toplinski gradijenti koji uzrokuju naprezanje na površini materijala. To može dovesti do finih pukotina. To je posebno istinito kada se dio kuje i potom prebrzo kali ili kada su ciklusi ponovnog zagrijavanja loše isplanirani, što stvara preveliko naprezanje na proces toplog kovanja.
Preklapanja i nabori zbog nepravilnog protoka
Preklopi se formiraju kada se metal kotrlja preko sebe umjesto da teče glatko. To je često uzrokovano prevelikim naletom, istrošenim kalupima ili neodgovarajućim redoslijedom punjenja kalupa. Ovi nabori stvaraju slaba područja koja nije lako vizualno uočiti, ali mogu uvelike smanjiti čvrstoću na zamor nakon što se dio koristi.
Unutarnje praznine i inkluzije
Poroznost ili nemetalni uključci prisutni u početnom komadu mogu stvarati poraste naprezanja tijekom kovanja i mogu se pojaviti kao unutarnje šupljine kada se opterete. Rigorozan pregled ulaznog materijala i kontrola kvalitete dobavljača najbolji su pristupi za otkrivanje ovih pogrešaka prije nego što uopće dođu do preše.
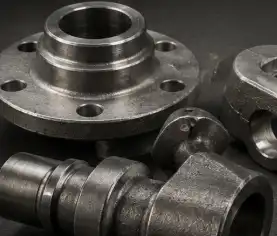
Zaključak
Kvaliteta procesa vrućeg kovanja ovisi o interakciji kontrole temperature, odabira materijala, dizajna alata, podmazivanja i tehnika hlađenja. China Welong pruža svjetskim proizvođačima usluge razvoja dobavljača, nadzora nabave i kontrole kvalitete u automobilskom, naftnom i zrakoplovnom sektoru kako bi im pomogao u upravljanju tim varijablama putem svojih usluga certificiranih prema ISO 9001:2015. Welong ima 20 godina iskustva u pružanju usluga više od 100 klijenata diljem svijeta. Ovdje smo da vam pomognemo u dosljednoj proizvodnji kovanih komponenti bez grešaka . Odmah nas kontaktirajte kako biste poboljšali kvalitetu svoje proizvodnje.
Česta pitanja
P1: Koji se temperaturni raspon obično koristi za vruće kovanje čelika?
Većina ugljičnih i legiranih čelika kuje se između 1100°C i 1250°C, iako točan raspon ovisi o specifičnom sastavu legure.
P2: Zašto je dizajn toliko važan za kvalitetu vrućeg kovanja?
A: Geometrija kontrolira kako metal teče u šupljine, utječući na potpunost ispunjavanja, smjer toka zrna i ukupnu dimenzijsku točnost gotovog dijela.
P3: Može li nepravilno hlađenje nakon kovanja uzrokovati nedostatke?
O: Da, neravnomjerno ili prebrzo hlađenje može uzrokovati savijanje, zaostala naprezanja i neujednačenu tvrdoću na gotovom dijelu.
P4: Koja je razlika između preklapanja i pukotine u kovanju?
A: Preklop je pregib gdje se metal preklapa tijekom tečenja, dok je pukotina lom uzrokovan naprezanjem koje premašuje kapacitet materijala.
P5: Kako se nedostaci mogu smanjiti prije početka proizvodnje?
A: Rigorozni pregled ulaznog materijala, validirani dizajn alata i kontrolirana temperatura peći pomažu u smanjenju vjerojatnosti nedostataka tijekom oblikovanja.
Surađujte s Welongom za pouzdana rješenja za vruće kovanje
Dosljedna kvaliteta kovanja započinje s pravim partnerom u lancu opskrbe. China Welong donosi dva desetljeća međunarodnog iskustva, kontrolu kvalitete certificiranu prema ISO 9001:2015 i inženjersku podršku korištenjem AutoCAD-a, Pro-Engineeringa i SolidWorksa kako bi vam pomogao u izbjegavanju skupih nedostataka kovanja. Bez obzira na to nabavljate li komponente za automobilsku industriju, bušenje nafte ili zrakoplovnu industriju, naš tim je spreman podržati vaš projekt od crteža do isporuke. Kontaktirajte nas danas na metal@welongpost.com i dopustite Welongu da vam s povjerenjem i preciznošću pomogne u pokretanju vašeg sljedećeg procesa vrućeg kovanja.
Reference
1. Američko društvo za metale (ASM International), Priručnik za metale: Oblikovanje i kovanje, svezak 14.
2. Kalpakjian, S. i Schmid, SR, Proizvodno inženjerstvo i tehnologija, Pearson Education.
3. Altan, T., Ngaile, G. i Shen, G., Hladno i toplo kovanje: Osnove i primjena, ASM International.
4. Lange, K., Priručnik za oblikovanje metala, Društvo proizvodnih inženjera.
5. Dieter, GE, Strojarska metalurgija, McGraw-Hill Education.
6. Byrer, TG, Semiatin, SL i Vollmer, DC, Priručnik za kovanje, Udruženje kovačke industrije.

Share your inquiry, get the quotation accordingly!

Kina WELONG - Vaš pouzdani partner u metalnim rješenjima

