Što uzrokuje pukotine pri kovanju metala?
Pukotine su jedan od najskupljih nedostataka s kojima se proizvođač može susresti, a često se pojavljuju tek nakon što je u dio već uloženo značajno vrijeme i materijal. Razumijevanje onoga što potiče stvaranje pukotina u procesu kovanja metala zahtijeva promatranje interakcije između temperature, kvalitete materijala, strategije deformacije i dizajna alata. Ovaj članak analizira primarne uzroke pukotina pri kovanju i ocrtava kontrole procesa koje pomažu u njihovom sprječavanju.
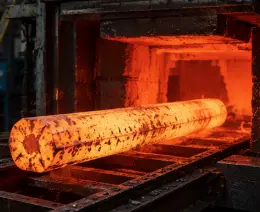
Kako temperatura kovanja utječe na stvaranje pukotina?
Pregrijavanje i kratkotrajno zagrijavanje
Ako se gredica zagrijava iznad dopuštene temperature kovanja, granice zrna mogu biti oslabljene procesom poznatim kao vruća kratkoća, gdje se elementi niske točke taljenja odvajaju na granice i smanjuju koheziju. Ako se materijal u ovoj točki dodatno deformira, često dolazi do površinskog pucanja. Čvrsto upravljanje peći potrebno je kako bi se svaki korak procesa kovanja metala održao unutar sigurnog temperaturnog prozora.
Nedovoljno zagrijavanje i povećani napon protoka
Napon tečenja znatno se povećava snižavanjem temperature, a materijal će se opirati deformaciji umjesto da glatko teče u šupljinu kalupa. Taj dodatni otpor dovodi do veće koncentracije unutarnjih naprezanja, posebno u kutovima i tankim dijelovima. Posljedično, nedovoljno zagrijani gredice su daleko sklonije pucanju od onih kovanih unutar odgovarajućeg raspona za sastav njihove legure.
Toplinski gradijenti preko obratka
Neravnomjerno zagrijavanje stvara temperaturne razlike između površine i jezgre gredice, uzrokujući deformaciju različitih područja različitim brzinama. Ova neusklađenost stvara unutarnje naprezanje koje se može manifestirati kao pucanje nakon što se dio obrađuje pod tlakom. Dosljedno, zonski kontrolirano zagrijavanje pomaže u osiguravanju ujednačenih toplinskih uvjeta tijekom cijelog procesa kovanja metala.
Kvaliteta materijala, deformacija i koncentracija naprezanja
Uključivanja i segregacija u sirovini
Već postojeća slaba područja u gredici uključuju nemetalne inkluzije, poroznost ili kemijsku segregaciju naslijeđenu iz koraka lijevanja. Ove inkluzije su osjetljive na mikropukotine pod tlačnim i posmičnim naprezanjima, a pukotine se mogu širiti prema van kako se materijal dalje deformira. Verifikacija ulaznog materijala ključna je točka obrane prije nego što bilo koji dio uđe u proces kovanja metala.
Prekomjerno naprezanje u jednom prolazu
U prvom kovanju, prevelika deformacija uzrokuje neravnomjernu raspodjelu naprezanja u obratku, a naprezanje prelazi lokalnu granicu duktilnosti materijala. To je tipičan razlog za pukotine u geometrijski kompliciranim komadima kada su tanka rebra ili nagli prijelazi nesrazmjerno napeti u odnosu na masu dijela.
Zaostali napon od prethodne obrade
Materijal koji je hladno obrađen, strojno obrađen ili nepravilno hlađen može imati zaostalo unutarnje naprezanje koje će se prenijeti u postupak kovanja. Ovo zaostalo naprezanje, dodano dodatnom naprezanju oblikovanja, može potisnuti određena područja izvan točke loma. Zato je važno znati cijelu povijest gredice prije kovanja.
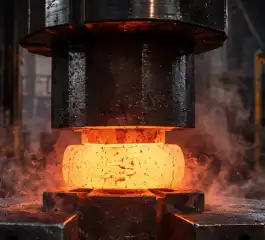
Može li loš dizajn kalupa i protok materijala uzrokovati pukotine pri kovanju?
Oštri kutovi i nagle promjene presjeka
Mjesta koncentracije naprezanja javljaju se u šupljinama s oštrim unutarnjim kutovima ili brzim promjenama presjeka, kada je metal prisiljen brzo promijeniti smjer toka. Ove geometrijske karakteristike jedan su od najčešćih razloga za pucanje, pa stoga inženjeri koriste velike zaobljene dijelove i blage prijelaze gdje god to dizajn dijela dopušta.
Nepravilan dizajn bljeskalice i protok materijala
U zatvorenim operacijama kovanja , loše proporcionalno ispiranje može ograničiti protok materijala, prisiljavajući metal da se savija ili smiče umjesto da glatko ispunjava šupljinu. Ovaj poremećeni uzorak toka često rezultira preklapanjem ili pukotinama u blizini linija razdvajanja, što pojačava potrebu za pažljivim dizajnom površine za ispiranje prilagođenom geometriji svakog dijela unutar procesa kovanja metala.
Istrošene ili nepravilno poravnate matrice
Neravnomjeran pritisak na obradak može biti uzrokovan istrošenim alatima izvan tolerancije ili nepravilno poravnatim alatima tijekom postavljanja, što rezultira lokaliziranim preopterećenjem na nekim mjestima. Redoviti programi pregleda i održavanja alata bilježe ovo trošenje prije nego što počne proizvoditi neispravne, pukotinama sklone komade na podu.
Kako kontrola procesa može spriječiti pukotine u metalnim kovačnicama?
Praćenje temperature u stvarnom vremenu
Ugradnjom infracrvenih senzora i termoelemenata tijekom cijelog procesa kovanja , operateri mogu otkriti temperaturne anomalije prije nego što one naruše kvalitetu dijela. Praćenje u stvarnom vremenu s automatskim modifikacijama peći jamči da materijal stalno ostaje unutar svog idealnog prozora oblikovanja za svaku seriju koja se obrađuje kroz proces kovanja metala.
Certifikacija i sljedivost ulaznog materijala
Zahtjev za certificirana izvješća o ispitivanju u tvornici i sljedivost serije za svaku ulaznu gredicu osigurava da kemijski sastav i čistoća zadovoljavaju specifikacije prije nego što materijal uopće stigne do preše. Ovaj korak kontrole kvalitete uzvodno otkriva mnoge potencijalne izvore pukotina mnogo prije nego što bi mogli utjecati na proizvodnju.
Dizajn kalupa i prolaza temeljen na simulaciji
Danas softver za simulaciju kovanja omogućuje inženjerima simuliranje raspodjele naprezanja, razvoja temperature i toka materijala prije nego što režu bilo koji alatni čelik. Oblik kalupa i redoslijed prolaza mogu se proaktivno optimizirati prethodnjom identifikacijom područja visokog naprezanja, čime se znatno smanjuje rizik od pojave pukotina nakon početka proizvodnje.
Zaključak
Pukotine pri kovanju obično se povezuju s kombinacijom problema s kontrolom temperature, kvalitetom materijala i dizajnom alata unutar procesa kovanja metala . Od 2001. godine, China Welong pomaže globalnim proizvođačima u upravljanju tim varijablama putem razvoja dobavljača, nadzora nabave i usluga kontrole kvalitete certificiranih prema ISO 9001:2015, opslužujući više od 100 kupaca već 20 godina. Surađujte s Welongom kako biste poboljšali kvalitetu ulaznog materijala i smanjili skupe nedostatke kovanja.
Česta pitanja
P1: Koji je najčešći uzrok pukotina u kovačnicama?
A: Nepravilna temperatura kovanja, bilo previsoka ili preniska, jedan je od najčešćih uzroka, budući da izravno utječe na čvrstoću granica zrna i ponašanje toka materijala.
P2: Mogu li se pukotine stvoriti čak i s visokokvalitetnim sirovinama?
O: Da, loš dizajn matrice, pretjerano naprezanje u jednom prolazu ili istrošeni alati i dalje mogu uzrokovati pukotine čak i kada početni materijal zadovoljava specifikacije.
P3: Kako inkluzije u sirovini mogu dovesti do pucanja?
A: Inkluzije djeluju kao unutarnji koncentratori naprezanja, stvarajući slabe točke gdje se mikropukotine mogu pojaviti i širiti pod tlakom kovanja.
P4: Utječe li održavanje doista na stvaranje pukotina?
O: Da, istrošeni ili nepravilno poravnati matrice primjenjuju neravnomjeran pritisak, stvarajući lokalizirano preopterećenje koje značajno povećava rizik od pucanja.
P5: Može li softver za simulaciju kovanja pomoći u sprječavanju pukotina prije proizvodnje?
O: Da, alati za simulaciju unaprijed modeliraju raspodjelu naprezanja i temperature, što inženjerima omogućuje proaktivno prilagođavanje dizajna matrice i redoslijed prolaza.
Smanjite nedostatke kovanja uz Welongovu stručnost u lancu opskrbe
Sprječavanje pukotina u procesu kovanja metala započinje nabavom pouzdanog, dobro certificiranog materijala i partnerstvom s dobavljačem koji razumije cijeli proizvodni lanac. China Welong ima dva desetljeća međunarodnog iskustva, kontrolu kvalitete certificiranu prema ISO 9001:2015 i inženjersku podršku korištenjem AutoCAD-a, Pro-Engineeringa i SolidWorksa kako bi vam pomogao smanjiti nedostatke i poboljšati prinos. Bez obzira trebate li prilagođene kovane komponente za automobilsku, zrakoplovnu ili naftnu industriju, naš tim je spreman podržati vaš projekt od crteža do isporuke. Kontaktirajte nas danas na metal@welongpost.com i dopustite Welongu da vam pomogne u zaštiti vaše sljedeće proizvodne serije.
Reference
1. Američko društvo za metale (ASM International), Priručnik za metale: Oblikovanje i kovanje, svezak 14.
2. Dieter, GE, Strojarska metalurgija, McGraw-Hill Education.
3. Byrer, TG, Semiatin, SL i Vollmer, DC, Priručnik za kovanje, Udruženje kovačke industrije.
4. Altan, T., Ngaile, G. i Shen, G., Hladno i toplo kovanje: Osnove i primjena, ASM International.
5. Kalpakjian, S. i Schmid, SR, Proizvodno inženjerstvo i tehnologija, Pearson Education.
6. Lange, K., Priručnik za oblikovanje metala, Društvo proizvodnih inženjera.

Share your inquiry, get the quotation accordingly!

Kina WELONG - Vaš pouzdani partner u metalnim rješenjima

